30 Eki 2026 — metald
CNC torna ve CNC işleme merkezleri, modern talaşlı imalatın iki temel teknolojisidir. Her ikisi de bilgisayarlı sayısal kontrol (CNC) sistemleriyle çalışır. Ancak kesme hareketi, iş parçasının bağlanması, eksen yapıları ve uygun parça geometrileri açısından önemli farklılıklar gösterir. Bu rehber CNC operatörleri, programcılar, teknik personel, üretim mühendisleri ve mesleğe yeni başlayanlar için hazırlanmıştır.
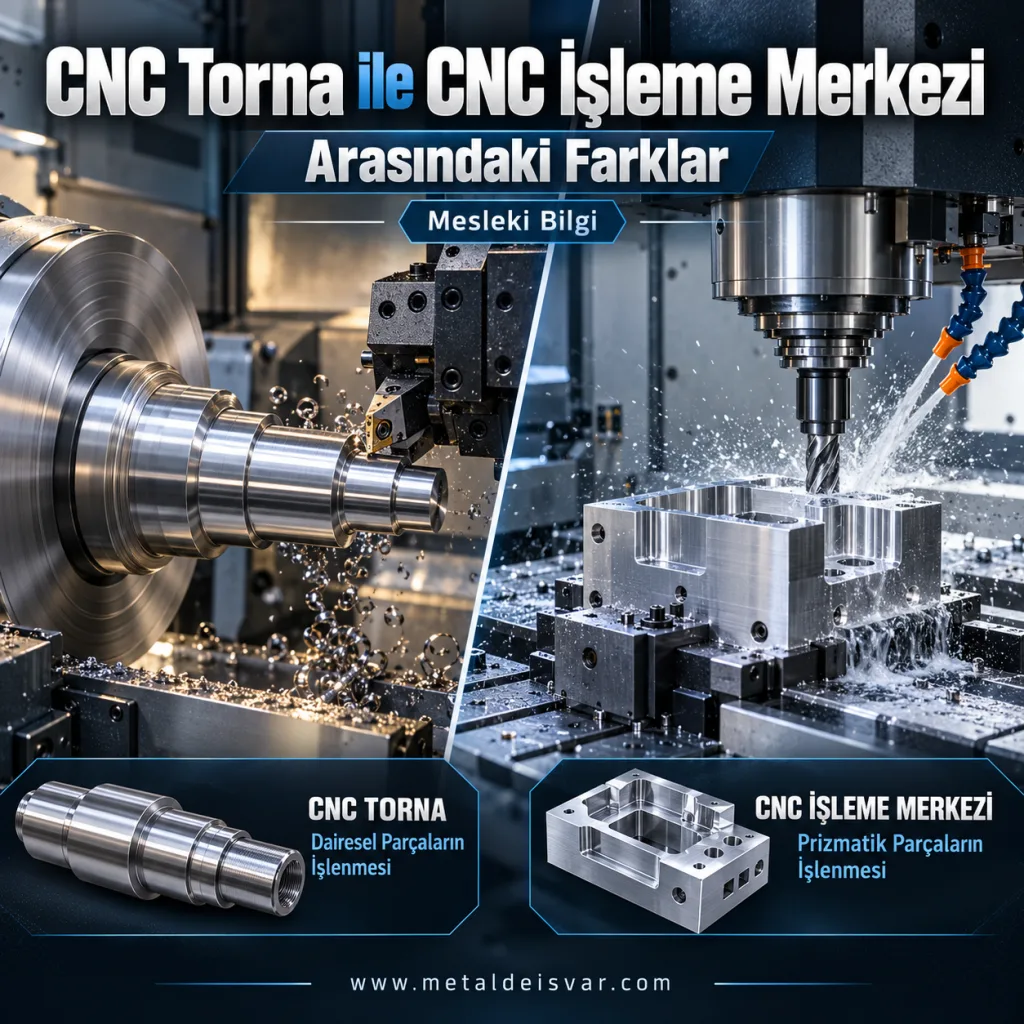
CNC torna, ağırlıklı olarak dönel geometrili iş parçalarını işleyen bilgisayar kontrollü talaşlı imalat tezgâhıdır. Temel çalışma ilkesinde iş parçası ana mil tarafından döndürülür ve kesici takım X ve Z eksenlerinde hareket ederek talaş kaldırır. Parçalar ayna, pens, punta veya özel aparatlarla bağlanabilir.
Örnek parçalar: miller, burçlar, pimler, makaralar, rakorlar, flanşlar, hidrolik piston parçaları ve otomotiv bağlantı elemanları. Parça geometrisinin ağırlıklı olarak bir dönme ekseni etrafında oluştuğu işler için CNC torna çoğu zaman verimli bir seçenektir.
CNC işleme merkezi; frezeleme, delik delme, kılavuz çekme, cep boşaltma, yüzey ve kontur işleme gibi operasyonları gerçekleştiren, çoğunlukla otomatik takım değiştiricili CNC tezgâhıdır. Geleneksel düzende kesici takım döner; parça tabla, mengene veya fikstüre bağlanır. Tezgâhın eksenleri takım ve iş parçası arasındaki göreli hareketi sağlar.
| Tip | Öne çıkan kullanım |
|---|---|
| Dikey işleme merkezi (VMC) | Plaka, kalıp, cep, delik, genel amaçlı parça işleme |
| Yatay işleme merkezi (HMC) | Çok yüzeyli parçalar, paletli üretim, uygun koşullarda iyi talaş tahliyesi |
| 5 eksen işleme merkezi | Açılı yüzeyler, karmaşık geometriler, daha az bağlama ile çok yüzeyli işleme |
Tipik iş parçaları arasında kalıp gövdeleri, hidrolik bloklar, bağlantı plakaları, motor gövdeleri ve hassas prizmatik makine bileşenleri bulunur.
| Özellik | CNC torna | CNC işleme merkezi |
|---|---|---|
| Temel yöntem | Tornalama | Frezeleme ağırlıklı |
| Kesme hareketi | Genellikle iş parçası döner | Genellikle kesici takım döner |
| Bağlama | Ayna, pens, punta | Mengene, tabla, fikstür, palet |
| Temel eksenler | X, Z | X, Y, Z |
| İlave eksenler | C, Y, B; alt iş mili | A, B, C |
| Takım değiştirme | Çoğunlukla taret | Magazin ve ATC |
| Parça geometrisi | Silindirik, dönel | Prizmatik, düzlemsel, kompleks |
| Sık işlemler | Çap, kanal, vida, alın | Cep, yüzey, kanal, delik |
| Güçlü yönü | Dönel parçada verimlilik | Çok yüzeyli ve karmaşık parça işleme |
Not: Çok görevli torna-freze merkezleri ve özel tornalama özellikli işleme merkezleri, bu geleneksel ayrımı kısmen ortadan kaldırır.
3+2 pozisyonlamalı işleme, iki döner eksenin parçayı belirli bir açıda konumlandırması ve ardından işleme yapılmasıdır. Eşzamanlı 5 eksenli işlemede ise döner ve doğrusal eksenler kesme sırasında birlikte hareket edebilir.
CNC tornada tornalama kalemleri, karbür uçlar, kanal/kesme kalemleri, vida kalemleri, matkaplar ve boring barlar kullanılır. Takımlar çoğu zaman tarette bulunur. İşleme merkezinde ise parmak frezeler, alın frezeler, küresel uçlu frezeler, matkaplar, raybalar, kılavuzlar ve delik işleme takımları kullanılır. Bu takımlar BT40, BT50 veya HSK gibi uygun tutucularla iş miline bağlanabilir; takım magazini ve ATC ile otomatik değiştirilebilir.
Rijitlik, takım çıkma boyu, kesici geometri, uç aşınması, titreşim ve talaş tahliyesi her iki sistemde de kaliteyi etkiler.
Her iki tezgâhta da G ve M kodları yaygındır; fakat kodların fonksiyonları ve çevrim parametreleri kontrol ünitesine göre değişebilir. Programlar üretici dokümanları ve gerçek tezgâh konfigürasyonu doğrulanmadan çalıştırılmamalıdır.
| CNC torna komutları | Yaygın işlev |
|---|---|
| G00 / G01 | Hızlı konumlandırma / doğrusal ilerleme |
| G02 / G03 | Dairesel interpolasyon |
| G96 / G97 | Sabit kesme hızı / sabit devir modu |
| G71 / G70 | Bazı kontrollerde kaba / finiş tornalama çevrimi |
| G76 | Bazı kontrollerde vida açma çevrimi |
| İşleme merkezi komutları | Yaygın işlev |
|---|---|
| G00 / G01 | Hızlı / doğrusal ilerleme |
| G17 | XY düzlemi seçimi |
| G43 | Takım boy telafisi |
| G54 | İş parçası koordinat sistemi |
| G81 / G83 | Bazı kontrollerde delik delme / kademeli delik delme |
| M06 | Çoğu sistemde takım değiştirme |
Basit torna parçaları iki doğrusal eksenle programlanabilir. Üç boyutlu kalıp yüzeyleri, çok eksenli frezeleme ve karmaşık torna-freze uygulamalarında CAD/CAM yazılımları ve simülasyon önem kazanır.
Tornalamada kesme hızı: Vc = π × D × n / 1000. Burada Vc = m/dak, D = işlenen çap (mm), n = dev/dak. Örneğin D = 50 mm ve Vc = 200 m/dak ise n = 1000 × 200 / (π × 50) ≈ 1.273 dev/dak.
Frezelemede teorik devir: n = 1000 × Vc / (π × Dc). Burada Dc kesici takım çapıdır. İlerleme hızı: Vf = fz × z × n. Burada fz = diş başına ilerleme (mm/diş), z = kesici diş sayısıdır.
Bu formüller başlangıç hesabı sunar. Makine limiti, malzeme, takım üreticisinin önerileri, kesme derinliği ve bağlama rijitliği göz önünde bulundurulmalıdır.
| Parça / iş | Önerilen yaklaşım | Gerekçe |
|---|---|---|
| Basamaklı çelik mil | CNC torna | Dönel geometri, çap ve omuzların işlenmesi |
| Çok delikli hidrolik blok | CNC işleme merkezi | Birden çok yüzey ve delik konumları |
| Cıvata delikli flanş | Torna + freze veya canlı takımlı torna | Çap ve deliklerin bir arada işlenmesi |
| Üç boyutlu kalıp gövdesi | CNC işleme merkezi | Cep, kontur ve 3B yüzey işleme |
Bir tezgâh türünün diğerinden mutlak olarak daha hassas olduğu söylenemez. Hassasiyet; mekanik rijitlik, eksen boşlukları, iş mili salgısı, ısıl genleşme, kesici takım aşınması, bağlama yöntemi ve ölçüm prosedürleri gibi unsurlara bağlıdır. CNC torna çap toleranslarında, işleme merkezi ise çoklu yüzey ve delik konumlandırmalarında uygun uygulamalarda üstün sonuç sağlayabilir.
Canlı takım, taret üzerinde kendi tahrikiyle dönen freze/matkap gibi takımlardır. C ekseni iş milinin açısal kontrolünü, Y ekseni ise merkez dışı takım hareketini sağlar. Bu donanımlar sayesinde kama kanalı, çevresel delik veya sınırlı frezeleme işlemleri ikinci tezgâha aktarılmadan yapılabilir. Ancak tezgâhın güç, rijitlik, erişim ve takım kapasitesi uygunluğu ayrıca incelenmelidir.
Karar yalnızca satın alma bedeline göre verilmemelidir. Makine saat maliyeti, kurulum, bağlama, çevrim süresi, takım tüketimi, kalite, fire ve başka tezgâha transfer gibi kalemler birlikte analiz edilmelidir.
| Varsayımsal flanş üretimi | Ayrı torna + işleme merkezi | Canlı takımlı torna |
|---|---|---|
| Tornalama | 5 dk | 5 dk |
| Delik işleme | 4 dk | 5 dk |
| Transfer / ikinci bağlama | 3 dk | 0 dk |
| Toplam | 12 dk | 10 dk |
Bu örnekte süre 12 dakikadan 10 dakikaya iner (yaklaşık %16,7). Fakat saatlik tezgâh maliyeti farklı olduğundan toplam birim maliyet ayrıca hesaplanmalıdır. Bu süreler gerçek bir makine testinin sonucu değil, açıklayıcı varsayımlardır.
Tornalarda dönen ayna ve iş parçası, uzun malzeme ve parça fırlaması; işleme merkezlerinde takım kırılması, fikstüre çarpma ve yanlış boy telafisi belirgin tehlikelerdir. Her iki sistemde kapı emniyetlerinin devre dışı bırakılmaması, yeni programın kontrollü doğrulanması, talaşa elle müdahale edilmemesi ve bakımda enerji izolasyonu şarttır. Dönen parçalara takılabilecek gevşek kıyafet, takı ve uygun olmayan eldivenden kaçınılmalıdır.
Mil, burç, pim ve seri üretim dönel parçalara ilgi duyanlar CNC tornayla başlayabilir. Kalıp, üç boyutlu geometri ve cep/yüzey işlemesine ilgi duyanlar dikey işleme merkezini tercih edebilir. Uzun vadede G kodları, teknik resim, ölçme teknolojisi, CAD/CAM ve her iki makine türünün öğrenilmesi çok görevli makinelerde uzmanlaşmayı kolaylaştırır.
Hayır. Geleneksel tornada iş parçası, frezede takım döner; bazı çok görevli tezgâhlar iki yöntemi birleştirir.
Dikey işleme merkezi CNC frezenin, genellikle otomatik takım değiştirici ve çok operasyonlu çalışmaya uygun gelişmiş türüdür.
Uygun canlı takım ve eksen donanımı varsa evet.
Standart VMC için tipik değildir; özel tasarlanmış çok görevli makinelerde yapılabilir.
Parça toleransı ve tezgâhın gerçek performansına bağlıdır; evrensel tek cevap yoktur.
CNC torna, dönel parçaların üretiminde; CNC işleme merkezi ise prizmatik ve karmaşık geometrili parçaların işlenmesinde öne çıkar. Gelişmiş eksen ve canlı takım sistemleri işlem çeşitliliğini artırırken, doğru tezgâh seçimi her zaman parça geometrisi, toleranslar, üretim adedi ve toplam maliyet birlikte değerlendirilerek yapılmalıdır. Mesleki başarının temeli yalnızca CNC tezgâhını çalıştırmak değil, uygun takım ve işleme stratejisini seçmektir.
Metal sektörü haberleri ve yeni iş ilanları her hafta e-postanızda.
Satılık ve ikinci el metal işleme makineleri tek adreste — alıcı ile satıcıyı doğrudan buluşturur.
+ Makine İlanı Ver