07 Eki 2026 — metald
CNC dik işleme merkezi yatırımı yapacak firmaların önündeki en kritik sorulardan biri artık şu:
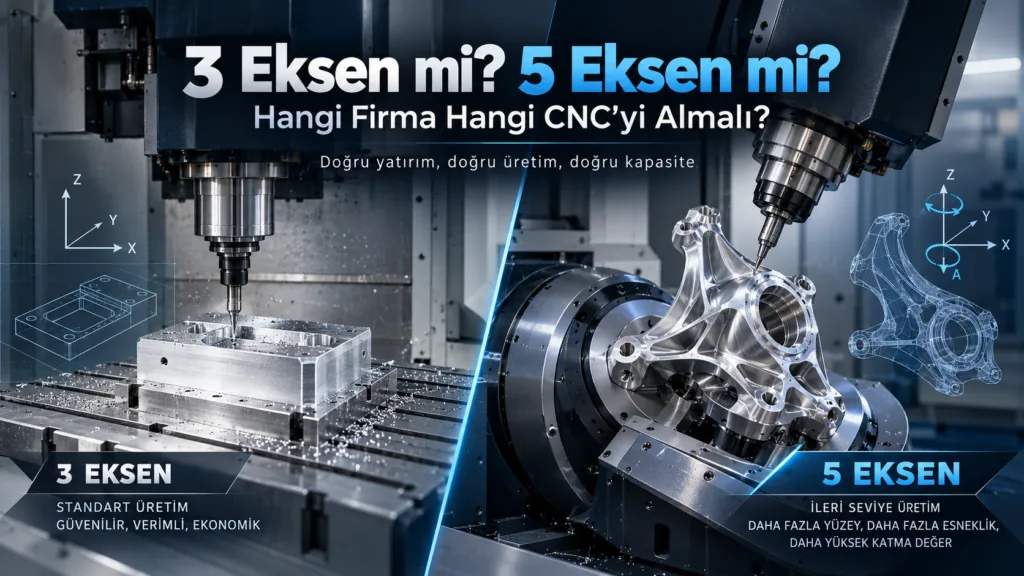
3 eksen CNC mi alınmalı, yoksa doğrudan 5 eksene mi geçilmeli?
İlk bakışta cevap basit görünebilir. Beş eksenli bir makine daha gelişmiş teknolojiye, daha fazla hareket kabiliyetine ve daha karmaşık parçaları işleyebilme yeteneğine sahiptir. Ancak yatırım açısından bakıldığında “daha gelişmiş makine” her zaman “daha doğru yatırım” anlamına gelmez.
2026 itibarıyla sektörde giderek daha fazla öne çıkan yaklaşım, makineyi eksen sayısına göre değil üretilen parçaya, bağlama sayısına, toleranslara, sipariş yapısına ve firmanın teknik altyapısına göre seçmek yönündedir. Güncel CNC karşılaştırmalarında da 3 eksenin prizmatik ve daha basit parçalarda ekonomik avantajını koruduğu; 5 eksenin ise çok yüzeyli, açılı ve karmaşık parçalarda bağlama sayısını azaltarak avantaj sağladığı vurgulanıyor.
3 eksenli CNC işleme merkezlerinde kesici takım;
X – Y – Z
eksenlerinde hareket eder.
Tabla üzerindeki parçanın üst yüzeyi ve takımın erişebildiği geometriler rahatlıkla işlenebilir. Yan yüzeyler veya farklı açılardaki operasyonlar gerektiğinde ise parçanın sökülüp yeniden bağlanması gerekebilir.
Tipik olarak;
gibi parçaların büyük bölümü 3 eksen CNC’lerde son derece verimli biçimde üretilebilir.
5 eksenli makinelerde X, Y ve Z doğrusal hareketlerine ilave olarak iki döner eksen bulunur.
Böylece parça veya takım farklı açılara döndürülerek parçanın çok sayıda yüzeyine aynı bağlamada ulaşılabilir.
Haas’ın beş eksen uygulamalarında da vurgulandığı üzere 5 eksenli yapı hem 3+2 indekslemeli işleme, hem de uygun sistemlerde eşzamanlı 5 eksen kontur işleme için kullanılabilir. Daha az operasyon ve daha az yeniden bağlama da çevrim süresi ile geometrik tutarlılık açısından avantaj sağlayabilir.
Bir CNC yatırımında gözden kaçırılan en önemli maliyetlerden biri parçanın tezgahta geçirdiği kesme süresi değil, parçanın makine dışında geçirdiği zamandır.
Parçayı sökmek, çevirmek, yeniden bağlamak, sıfır almak, prob ile kontrol etmek ve tekrar programa başlamak üretim süresini artırır.
Örneğin bir parçanın;
işlenecek olsun.
3 eksenli bir CNC’de bu parçanın birkaç kez bağlanması gerekebilir.
Her bağlama;
zaman + operatör emeği + fikstür maliyeti + ölçüm ihtiyacı + hata riski demektir.
5 eksen CNC’nin ekonomik avantajı tam olarak burada ortaya çıkar.
Parça tek bağlamada veya çok daha az bağlama ile işlenebiliyorsa makinenin saatlik maliyeti yüksek olsa bile parça başına toplam üretim maliyeti düşebilir.
Güncel proses karşılaştırmaları da 5 eksenin asıl kazancının yalnızca karmaşık yüzeyleri işleyebilmesi değil, yeniden bağlamaları ortadan kaldırabilmesi olduğunu gösteriyor.
Siparişlerinin büyük bölümü;
olan bir fason imalatçı için kaliteli bir 3 eksenli dik işleme merkezi hâlâ çok mantıklı bir yatırımdır.
Bu firmalarda makinenin;
Örneğin firmanın yaptığı parçaların yüzde 80’i üç eksende rahatlıkla üretilebiliyorsa, yalnızca “piyasada 5 eksen konuşuluyor” diye 5 eksen almak sermayenin verimsiz kullanılmasına yol açabilir.
Makine gövdeleri, kalıp plakaları veya büyük ölçülü prizmatik parçalar işleyen bir firma için küçük tablalı bir 5 eksen yerine;
X 2.000–3.000 mm hareketli güçlü bir 3 eksen CNC çok daha değerli olabilir.
Burada yatırım kararını belirleyen unsur eksen sayısından ziyade işlenebilecek maksimum parça ölçüsüdür.
Tek veya birkaç tip parçayı yüksek adetlerde üreten işletmelerde parçaya özel fikstür hazırlanabilir.
Bu durumda 3 eksen CNC;
nedeniyle oldukça avantajlıdır.
Basit geometrili veya prizmatik parçaların seri üretiminde 3 eksenin ekonomik avantajını koruduğu birçok güncel proses karşılaştırmasında da görülüyor.
Türkiye’de 5 eksen CNC yatırımlarını hızlandıran sektörlerin başında savunma sanayi geliyor.
Savunma parçalarında;
giderek daha fazla kullanılıyor.
Özellikle parçanın farklı yüzeylerindeki toleransların birbirine bağlı olduğu işlerde tek bağlama büyük avantaj sağlar.
Bu nedenle savunma sanayisine düzenli çalışan ve gelecekte iş hacmini büyütmek isteyen bir firmanın 5 eksen yatırımını ciddi biçimde değerlendirmesi gerekir.
Havacılık, 5 eksen CNC’nin doğal çalışma alanlarından biridir.
Örneğin;
5 eksen teknolojisinin avantajlarını çok daha fazla ortaya çıkarır.
Özellikle serbest formlu yüzeylerde takımın parçaya uygun açıyla yaklaşması yüzey kalitesini ve takım erişimini iyileştirebilir.
3. Kalıp üreticileri
Kalıp sektöründe işler biraz daha farklıdır.
Her kalıpçı mutlaka 5 eksen almak zorunda değildir.
Standart;
iyi bir 3 eksen makinede rahatlıkla üretilebilir.
Ancak;
yoğun şekilde üretiliyorsa 5 eksen ciddi avantaj sağlayabilir.
Özellikle derin ceplerde 5 eksen CNC kesici takımı yatırarak daha kısa ve rijit takım kullanılmasına olanak sağlar. Bu durum titreşim, takım sapması ve yüzey kalitesi açısından önemli olabilir.
Medikal implantlar ve protez parçalarında geometriler çoğunlukla standart prizmatik yapılardan uzaktır.
Kalça implantları, ortopedik parçalar ve benzeri serbest yüzeyli ürünlerde eşzamanlı 5 eksen işleme önemli avantaj sağlar.
Bu nedenle medikal sektöre yönelik üretim planlayan işletmeler için 5 eksen yalnızca kapasite yatırımı değil, bazı ürünlere giriş şartı haline gelebilir.
Firmaların yaptığı önemli hatalardan biri seçimi yalnızca;
3 eksen veya simultane 5 eksen
olarak değerlendirmektir.
Oysa birçok üretici için 3+2 eksen işleme son derece mantıklı bir ara çözümdür.
3+2 sistemde tabla veya kafa parçayı istenilen açıya getirir, daha sonra işleme üç eksen üzerinden gerçekleştirilir.
Bu yöntem;
için yeterli olabilir.
Firma impeller veya türbin kanadı üretmiyorsa fakat beş yüzeyli hassas parçalar yapıyorsa, simultane 5 eksen yerine iyi bir 3+2 sistemi yatırım açısından çok daha dengeli olabilir.
Beş eksenli CNC yatırımında çoğu işletmenin unuttuğu konu makinenin yanında gereken ekosistemdir.
Gerçek bir 5 eksen üretim altyapısında çoğu zaman şunlara da ihtiyaç vardır:
CAM yazılımı
5 eksen takım yollarını hazırlayabilecek güçlü bir CAM sistemi gerekir.
Simülasyon
Tabla, spindle, takım, tutucu ve parça arasında çarpışma riski vardır. Dolayısıyla makine simülasyonu kritik hale gelir.
Post processor
Makinenin gerçek kinematiğine uygun post işlemci gerekir.
Operatör ve programcı
3 eksen tecrübesi bulunan her operatör doğrudan simultane 5 eksen programlamaya geçemeyebilir.
Ölçüm sistemleri
Prob ve takım ölçüm sistemleri 5 eksende üretim güvenilirliğini ciddi ölçüde artırır.
Dolayısıyla yatırım hesabı yapılırken sadece makinenin satın alma fiyatı değil;
makine + CAM + post processor + takım + tutucu + ölçüm sistemi + eğitim
birlikte hesaplanmalıdır.
Beş eksenin daha ileri programlama, kalibrasyon, çarpışma kontrolü ve simülasyon gerektirdiği de güncel teknik değerlendirmelerde özellikle vurgulanmaktadır.
Bir başka kritik konu: Parçayı 5 eksene uygun fiyatlandırmak
5 eksen CNC sahibi olmak otomatik olarak yüksek kârlılık anlamına gelmez.
Firma;
3 eksende yapılabilecek basit parçaları sürekli 5 eksende üretirse pahalı bir makinenin kapasitesini düşük katma değerli işlerle doldurmuş olur.
En doğru üretim organizasyonu çoğu zaman şöyledir:
3 eksen makineler → standart işler
5 eksen makineler → karmaşık ve yüksek katma değerli işler
Dolayısıyla büyüyen bir CNC işletmesi için ideal fabrika yapısı çoğu zaman yalnızca 5 eksenli makinelerden değil, 3 ve 5 eksenin birlikte kullanıldığı karma bir makine parkından oluşur.
| Üretim Profili | Önerilen CNC |
|---|---|
| Genel makine parçası | 3 eksen |
| Plaka ve prizmatik parça | 3 eksen |
| Flanş, aparat ve fikstür | 3 eksen |
| Büyük ölçülü prizmatik parça | Büyük tabla 3 eksen |
| Seri üretim basit parçalar | 3 eksen |
| Çok yüzeyli hassas parçalar | 3+2 / 5 eksen |
| Çok sayıda açılı delik | 3+2 / 5 eksen |
| Savunma sanayi kompleks parçalar | 5 eksen |
| Havacılık komponentleri | 5 eksen |
| Impeller ve türbin parçaları | Simultane 5 eksen |
| Medikal implant | Simultane 5 eksen |
| Kompleks kalıp ve derin cepler | 5 eksen |
| Standart kalıp plakaları | 3 eksen |
CNC satın almadan önce firma yöneticisinin makine satıcısına değil, öncelikle kendi üretim bölümüne şu soruları sorması gerekir:
5. Savunma, havacılık veya medikal sektörüne girme planımız var mı?
Bu soruların cevapları net değilse yatırım kararı da henüz net değildir.
CNC sektöründe uzun yıllar boyunca;
“daha büyük makine daha iyidir”
algısı vardı.
Bugün bunun yerini zaman zaman;
“5 eksen varsa daha iyidir”
düşüncesi alıyor.
Her iki yaklaşım da eksiktir.
Doğru CNC;
firmanın ürettiği parçayı en düşük toplam maliyetle, istenen toleransta ve en kısa üretim süresinde ortaya çıkarabilen makinedir.
Bir işletmenin parça portföyü ağırlıklı olarak prizmatik ve standart parçalardan oluşuyorsa güçlü, hızlı ve iyi donanımlı bir 3 eksen CNC hâlâ son derece kârlı bir yatırım olabilir.
Ancak firma;
gibi alanlara yöneliyorsa 5 eksen artık yalnızca teknolojik bir prestij yatırımı değil, yeni işlere ulaşmayı sağlayan stratejik bir üretim kabiliyeti haline gelir.
En doğru formül
Basit parçayı pahalı makinede üretme.
Karmaşık parçayı yetersiz makinede üretmeye çalışma.
Türkiye’deki CNC yatırımcılarının önümüzdeki dönemde rekabet gücünü belirleyecek olan da tam olarak bu denge olacaktır.
Metal sektörü haberleri ve yeni iş ilanları her hafta e-postanızda.
Satılık ve ikinci el metal işleme makineleri tek adreste — alıcı ile satıcıyı doğrudan buluşturur.
+ Makine İlanı Ver